
Технология пневматической транспортировки полиолефинов: Глубокий анализ систем с отрицательным и пол
Полиолефини, включая полиэтилен (PE) и полипропилен (PP), являются одними из наиболее широко используемых термопластических полимеров в современном производстве. Эти материалы необходимы в таких отраслях, как упаковка, строительство и автомобилестроение, где их универсальность и долговечность имеют решающее значение. Однако эффективная и безопасная обработка порошков и гранул полиолефинов представляет собой особые трудности. Пневматические транспортные системы стали надежным решением, позволяющим перевозить эти материалы на большие расстояния и в сложных конфигурациях. В этой статье представлен комплексный анализ технологий пневматической транспортировки с отрицательным и положительным давлением, с акцентом на их применение, преимущества и практические аспекты обработки полиолефинов.
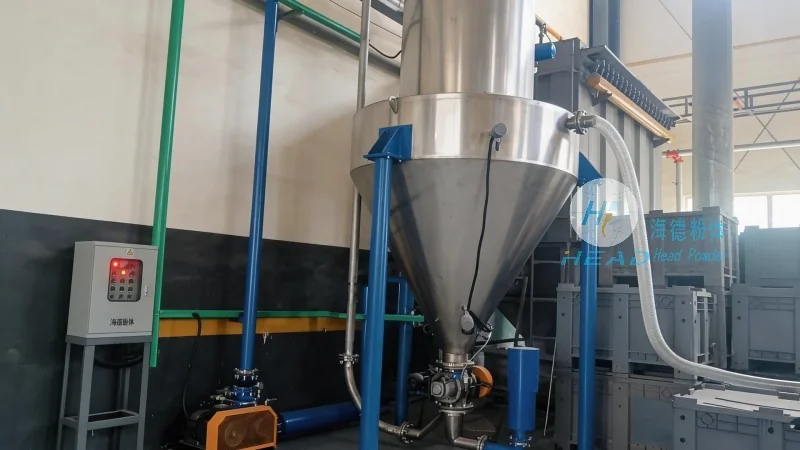
Системы пневматической транспортировки с отрицательным давлением (сжатие)
Системы с отрицательным давлением, также называемые сжаточными транспортерами, работают путем создания частичного вакуума на входе материала. Этот вакуум засасывает частицы полиолефина в транспортную линию, где они перемещаются потоком воздуха, проходящим через систему. Основное преимущество систем с отрицательным давлением заключается в возможности обрабатывать материалы из множества источников или из открытых контейнеров, поскольку сжатие может засасывать материал из разных точек. Это делает их идеальными для применений, где материал хранится в нескольких контейнерах или где транспортная дорога сложна и требует множества точек забора.
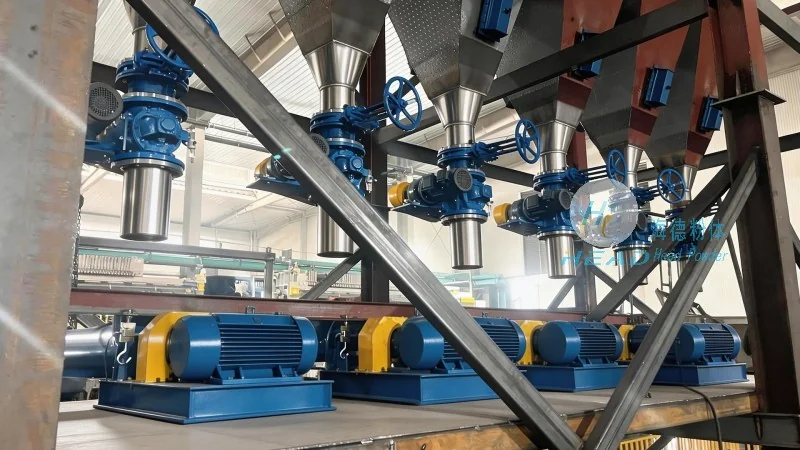
Для применения полиолефинов системы с отрицательным давлением особенно эффективны при обработке тонких порошков или когда материал нужно транспортировать с высокой высоты на более низкую цель. Низкие давления и мягкое обращение с материалом минимизируют разрушение продукта, что делает их подходящими для чувствительных сортов полиолефинов. Однако системы с отрицательным давлением имеют ограничения, включая риск выбросов пыли на входе и необходимость эффективной фильтрации, чтобы предотвратить потерю материала и загрязнение окружающей среды. Дизайн системы также должен учитывать возможность утечки воздуха, что может снизить эффективность транспортировки и увеличить энергопотребление.
Системы пневматической транспортировки с положительным давлением (помпы)
Системы положительного давления, или винты, создавая высокодавленный воздушный поток, толкают материал полиолефина через конвейерную линию. В отличие от систем с отрицательным давлением, эти системы не создают вакуум, а используют сжатый воздух для толкания материала вперед. Системы положительного давления, как правило, более надежны и способны обрабатывать большие объемы и большие расстояния по сравнению с аналогами с отрицательным давлением. Они особенно подходят для применений, где материал хранится в одном централизованном бункере и необходимо доставить его в один пункт назначения.
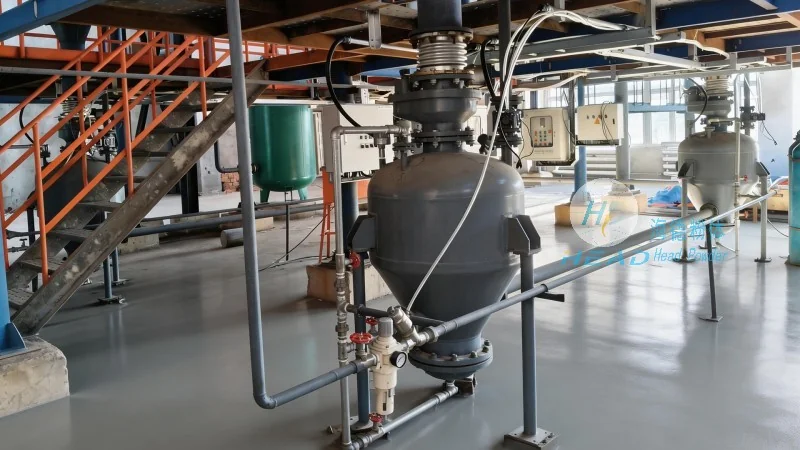
При обработке полиолефина системы положительного давления эффективно работают при работе с более крупными гранулами или когда расстояние транспортировки значительно. Высокое давление обеспечивает эффективное перемещение материала, даже через длинные или извилистые линии. Кроме того, системы положительного давления менее склонны к выбросам пыли на входе, так как материал вводится в систему под давлением, а не тянется вакуумом. Это снижает риск загрязнения окружающей среды и упрощает требования к фильтрации. Однако системы положительного давления требуют более мощных винтов и могут создавать более высокий уровень шума, что может быть важным фактором в промышленных условиях.
Ключевые моменты при пневматической транспортировке полиолефина
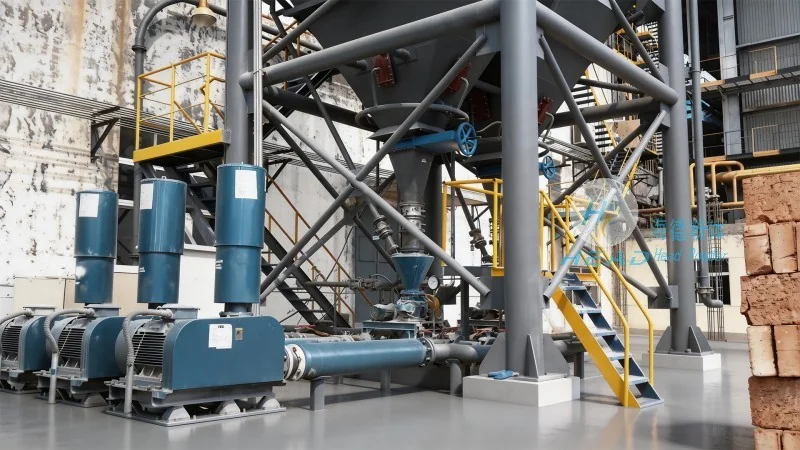
При выборе пневматической системы транспортировки полиолефина необходимо тщательно оценить несколько факторов для обеспечения оптимальной производительности и безопасности. Первый фактор - физические свойства материала, такие как размер частиц, плотность и содержание влаги. Мелкие порошки могут требовать другой конструкцию системы, чем крупные гранулы, так как скорость транспортировки и разница давлений должны соответственно регулироваться. Например, порошок полиэтилена с размером частиц менее 100 микрон может потребовать более высокой скорости транспортировки, чтобы предотвратить оседание в линии, в то время как крупные гранулы PP могут обрабатываться с более низкой скоростью.
Другим критическим фактором является способность системы и требования к расстоянию. Длина конвейерной линии и количество точек подъема влияют на выбор между системами с отрицательным и положительным давлением. Для коротких расстояний и одного источника система с положительным давлением может быть достаточной. Однако для более длинных расстояний или множества источников система с отрицательным давлением может обеспечить большую гибкость. Проектирование системы также должно учитывать характеристики потока материала, поскольку полиолефны могут склонны к перекрытию или скоплению в бункерах, что может повлиять на скорость подачи и общую эффективность конвейерной работы.