
Сравнение систем подачи металлургического кокса в положительном и отрицательном давлении
Металлургический коксовый порошок является критическим сырьем в процессе производства стали, и его эффективная транспортировка необходима для поддержания эффективности производства и минимизации операционных затрат. Пневматические транспортные системы стали предпочтительным методом перемещения такого порошка благодаря способности обрабатывать тонкие, абразивные материалы с минимальным износом и снижением уровня пыли. Широко используются два основных метода пневматической подачи: подача в положительном давлении и подача в отрицательном давлении. В этой статье представлена подробная сравнительная характеристика этих двух методов, с акцентом на их принципах работы, преимуществах, недостатках и практических применения, особенно учитывая специфические требования металлургического кокса.
Введение в системы пневматической подачи
Пневматические транспортные системы используют воздух или газ для транспортировки крупногабаритных материалов, таких как металлургический коксовый порошок, через трубопровод. Эти системы делятся на две основные категории в зависимости от разности давлений в системе: положительное давление и отрицательное давление. Оба метода эффективны для транспортировки тонких порошков, но они значительно различаются по дизайну системы, энергопотреблению и безопасности работы. Понимание этих различий важно для выбора наиболее подходящей системы транспортировки для конкретных промышленных задач.
Подача металлургического кокса в положительном давлении
Подача в положительном давлении, также называемая пневматической подачей под давлением, осуществляется путем подачи воздуха или газа в транспортную линию под давлением, выше, чем атмосферное давление. Материал подается в систему на входе, и под давлением воздух толкает порошок через трубопровод к точке выброса. Этот метод особенно эффективен для короткой до средней дистанции транспортировки и для задач, когда материал должен быть доставлен в несколько точек или на высоту.
Один из ключевых преимуществ подачи в положительном давлении — способность обрабатывать длинные трубопроводы и множество ветвей без значительного снижения давления. Система может поддерживать постоянное давление по всему трубопроводу, обеспечивая непрерывную транспортировку материала без необходимости частой репрессияции давления. Кроме того, системы положительного давления, как правило, более энергоэффективны для короткой до средней дистанции, так как для поддержания давления требуется меньше энергии по сравнению с системами отрицательного давления на больших расстояниях.
Однако подача в положительном давлении имеет некоторые значимые недостатки. Самым серьезным недостатком является риск утечки пыли и загрязнения, так как система работает при более высоком давлении, и материал подвергается воздействию под давлением воздуха. Это может привести к экологическим проблемам и увеличить затраты на обслуживание из-за необходимости правильной герметизации и фильтрации. Другим недостатком является возможность деградации материала или его агломерации, если порошок не подготовлен должным образом перед входом в систему. Для металлургического кокса, который часто является абразивным и склонен к прилипанию, эти проблемы могут быть особенно серьезными.
Подача металлургического кокса в отрицательном давлении
Подача в отрицательном давлении, или вакуумная пневматическая подача, осуществляется путем создания вакуума в транспортной линии, привлечения материала из источника и транспортировки его до точки выброса. Материал обычно подается в систему на входе, и вакуум тянет порошок через трубопровод. Этот метод широко используется для длинных дистанций и для задач, когда материал нужно собирать из множества источников или транспортировать в центральный обработочный объект.
Одним из главных преимуществ подачи в отрицательном давлении является лучшая контроля над пылью и экологические характеристики. Поскольку система работает при нижешем давлении, чем атмосферное, риск утечки пыли или загрязнения минимален. Это делает ее идеальной для задач, где контроль пыли критичен, например, в помещениях или закрытых условиях. Кроме того, системы отрицательного давления часто более гибки в плане конфигурации, так как они могут использовать длинные трубопроводы и более сложные ветвящиеся конфигурации без значительного снижения давления.
Несмотря на эти преимущества, подача в отрицательном давлении имеет свои проблемы. Основным недостатком является более высокое энергопотребление по сравнению с системами положительного давления, особенно на больших расстояниях. Система требует постоянного создания вакуума, что потребляет больше энергии и увеличивает операционные затраты. Другим недостатком является возможность блокировки или засорения трубопровода, особенно если порошок тонкий или имеет высокую влажность. Для металлургического кокса, который может быть абразивным и склонен к засорению, эти проблемы могут привести к простою системы и увеличению затрат на обслуживание.
Сравнение подачи в положительном и отрицательном давлении
При сравнении подачи в положительном и отрицательном давлении для металлургического кокса необходимо учитывать несколько факторов для определения наиболее подходящего метода. Основные факторы включают дистанцию транспортной линии, количество точек выброса, необходимость контроля пыли и общую энергоэффективность системы.
Для короткой до средней дистанции (обычно до 100 метров) с одной точкой выброса подача в положительном давлении часто является более экономичным и эффективным вариантом. Ниже энергопотребление и проще дизайн системы делают ее предпочтительным выбором для задач, где контроль пыли возможен. Однако для длинных дистанций (более 100 метров) или задач, требующих множества точек выброса, подача в отрицательном давлении может быть более подходящей благодаря способности поддерживать постоянный вакуум и обрабатывать сложные конфигурации.
Контроль пыли — еще один ключевой фактор. Системы положительного давления требуют надежной герметизации и фильтрации, чтобы предотвратить утечку пыли, что может быть сложно для тонких, абразивных материалов, таких как металлургический коксовый порошок. Системы отрицательного давления, с другой стороны, интегрированы в контроль пыли, что делает их более подходящими для помещений или закрытых условий, где строгие экологические нормы. Однако более высокое энергопотребление и возможность блокировки материала в системах отрицательного давления должны быть взвешены на равных с экологическими преимуществами.
Энергоэффективность также является ключевым фактором. Системы положительного давления, как правило, более энергоэффективны для коротких дистанций, в то время как системы отрицательного давления могут быть более эффективными для длинных дистанций из-за более низких требований к давлению. Выбор между двумя методами часто зависит от конкретных операционных требований и анализа затрат и выгод каждой системы.
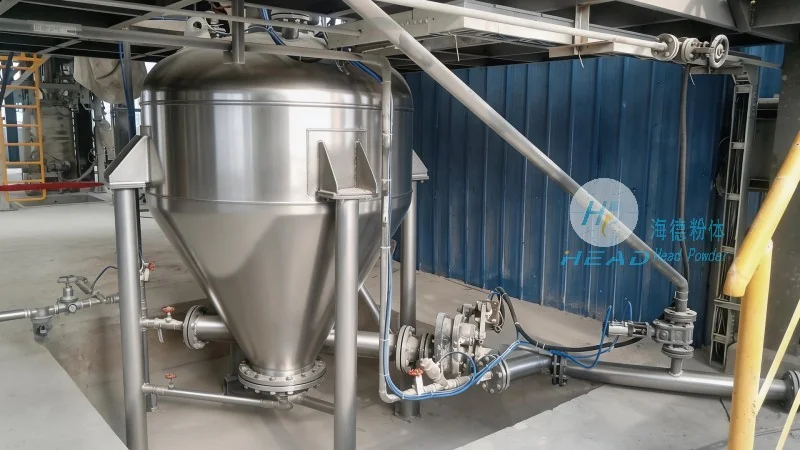
Практические применения и рекомендации
На основе сравнения рекомендуется использовать подачу в положительном давлении для задач транспортировки металлургического кокса на короткой до средней дистанции с одной точкой выброса и когда контроль пыли может быть обеспечен через правильную герметизацию и фильтрацию. Этот метод особенно подходит для наружных задач или когда материал транспортируется в высотные склады или обработочные установки.
Подача в отрицательном давлении рекомендуется для длинных дистанций, множества точек выброса или задач, требующих строгого контроля пыли, таких как помещения или закрытые условия. Этот метод идеален для транспортировки металлургического кокса из множества источников в центральный обработочный объект или для задач, где экологические нормы требуют минимальных выбросов пыли.
Для металлургического кокса, который является абразивным и склонен к прилипанию, обе системы требуют тщательной подготовки материала и дизайна системы для обеспечения оптимального функционирования. Это включает правильную сушку порошка для снижения влажности, что может помочь предотвратить агломерацию и засорение. Кроме того, регулярное обслуживание компонентов системы, таких как фильтры, уплотнения и трубопровод, необходимо для минимизации простоев и поддержания эффективности.
Заключение
Обе системы пневматической подачи положительного и отрицательного давления предоставляют эффективные решения для транспортировки металлургического кокса, но выбор между ними зависит от конкретных операционных требований, включая дистанцию, количество точек выброса и потребности в контроле пыли. Подача в положительном давлении более энергоэффективна для коротких дистанций и проще в реализации, в то время как подача в отрицательном давлении обеспечивает лучший контроль пыли и гибкость для длинных дистанций. Учитывая эти факторы и уникальные характеристики металлургического кокса, промышленные предприятия могут выбрать наиболее подходящую пневматическую транспортную систему для оптимизации производственных процессов и минимизации операционных затрат.