
Основные методы обработки материалов литиево-ионных батарей: сравнение преимуществ и недостатков
При производстве и обработке материалов литиево-ионных батарей эффективная обработка материалов является критическим фактором, напрямую влияющим на эффективность производства, безопасность и общую экономичность. Выбор метода обработки материалов литиево-ионных батарей не является простым решением; это требует учета различных факторов, таких как свойства материала, масштаб производства и рабочая среда. В этой статье мы рассмотрим несколько распространенных методов обработки материалов литиево-ионных батарей, анализируя их преимущества и недостатки, чтобы помочь производителям принимать обоснованные решения. Как ведущий поставщик специализированных решений по обработке материалов, Shandong HeadPowder Engineering Co., Ltd. (headpowder) понимает важность выбора правильного оборудования для обработки материалов литиево-ионных батарей.
Введение в обработку материалов литиево-ионных батарей
Материалы литиево-ионных батарей, включая активные компоненты, такие как оксид литиево-кобальтовый (LiCoO₂), фосфат литиево-железный (LiFePO₄) и тройные материалы (NMC, NCA), требуют специальной обработки из-за своих химических свойств и физических характеристик. Эти материалы часто представляют собой тонкие порошки или гранулы, которые могут быть пыльными, реакционными или чувствительными к влажности и загрязнению. Поэтому выбор правильной системы обработки материалов необходим для обеспечения качества продукции, безопасности работников и соответствия отраслевым стандартам.
1. Шестеренчатый конвейер (Auger Conveyor)
Шестеренчатые конвейеры широко используются в индустрии обработки материалов литиево-ионных батарей для транспортировки крупногабаритных материалов на короткие до средних расстояния. Этот тип конвейера состоит из вращающегося шестеренчика (хеликса) внутри цилиндрического трубки, который перемещает материал вперед благодаря вращению. Шестеренчатый конвейер особенно подходит для обработки свободно текучих порошков и гранул с низкой или умеренной влажностью. Одним из ключевых преимуществ шестеренчатых конвейеров является их способность работать в закрытой системе, что помогает контролировать пыль и предотвращать загрязнение материала. Кроме того, шестеренчатые конвейеры относительно просты в конструкции, легко устанавливаются и могут быть интегрированы в существующие производственные линии с минимальными изменениями.
Однако у шестеренчатых конвейеров есть определенные ограничения при обработке материалов литиево-ионных батарей. Например, они могут не подходить для материалов с высокой влажностью или те, которые склонны к осадке, так как шестеренчатый механизм может вызывать засор. Кроме того, трение между шестеренчатым механизмом и материалом может генерировать тепло, которое может повлиять на свойства материала, особенно для температурно чувствительных материалов, таких как некоторые активные компоненты батареи. Еще один недостаток заключается в том, что шестеренчатые конвейеры обычно менее эффективны для вертикальной или крутой наклонной транспортировки по сравнению с другими методами, и они могут требовать больше обслуживания из-за движущихся частей.
2. Вибрационный конвейер
Вибрационные конвейеры используют вибрацию для перемещения материалов вдоль желоба. Система обычно состоит из конвейерной платформы, которая вибрирует с определенной частотой и амплитудой, заставляя материал перемещаться вперед. Вибрационные конвейеры часто предпочтительны для обработки материалов, которые липкие, имеют высокую влажность или склонны к осадке, так как вибрация помогает разрушать комья и предотвращать засор. Это делает их идеальными для обработки материалов, таких как фосфат литиево-железный или другие порошки, которые могут склеиваться во время обработки.
Преимущества вибрационных конвейеров включают их способность обрабатывать широкий спектр типов материалов, включая те, которые имеют высокую влажность или низкую текучесть. Они также относительно низки в обслуживании по сравнению с шестеренчатыми конвейерами, так как имеют меньше движущихся частей. Вибрационные конвейеры также могут быть спроектированы для горизонтальной и наклонной транспортировки, делая их универсальными для различных производственных схем.
Несмотря на эти преимущества, вибрационные конвейеры имеют некоторые недостатки. Вибрация может генерировать шум, что может потребовать мер по контролю шума в производственной среде. Кроме того, энергопотребление вибрационных конвейеров обычно выше, чем у шестеренчатых конвейеров. Еще один недостаток заключается в том, что они могут не подходить для материалов, которые очень тонкие или чувствительные к пыли, так как вибрация может вызвать чрезмерное образование пыли и потенциальные риски для здоровья. Кроме того, проектирование и обслуживание вибрационных конвейеров требуют специальных знаний для обеспечения оптимального функционирования и предотвращения отказов оборудования.
3. Пневматическая транспортная система
Пневматические транспортные системы используют воздух или другие газы для транспортировки материалов через трубопровод. Этот метод особенно эффективен для обработки тонких порошков и гранул, которые трудно транспортировать с помощью механических систем. Пневматические конвейеры можно разделить на два основных типа: системы разрядной фазы и плотной фазы. Системы разрядной фазы используют высокоскоростной воздух для перемещения материала в сидячем состоянии, в то время как системы плотной фазы используют ниже скорость воздуха и более высокую концентрацию материала для транспортировки материала в виде пробки.
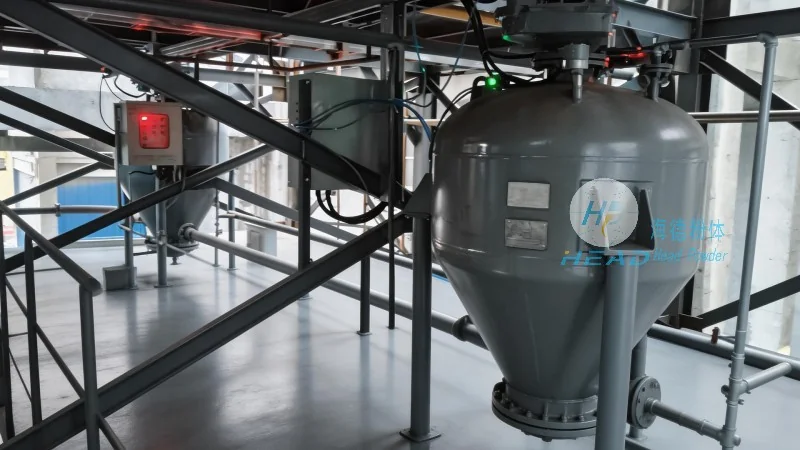
Один из главных преимуществ пневматической транспортировки заключается в ее способности транспортировать материалы на большие расстояния и даже вертикально, с минимальным разрушением материала. Это делает ее подходящей для крупномасштабных производственных линий, где материалы нуждаются в перемещении между различными этапами обработки. Пневматические системы также обеспечивают высокий уровень контроля, так как материал находится внутри трубопровода, снижая воздействие пыли и воздействие на окружающую среду. Кроме того, они могут быть спроектированы для работы как с положительным, так и с отрицательным давлением, обеспечивая гибкость в применении обработки материалов.
Однако пневматические транспортные системы имеют значительные недостатки, которые необходимо учитывать. Наиболее заметным является высокое энергопотребление, так как они требуют мощных компрессоров воздуха и больших объемов воздуха. Это может увеличить операционные затраты, особенно для крупномасштабных операций. Другим недостатком является возможность разрушения материала из-за трения и ударов внутри трубопровода, что может повлиять на качество материалов литиево-ионных батарей. Кроме того, пневматические системы сложнее в установке и обслуживании по сравнению с механическими конвейерами, так как они включают оборудование для обработки воздуха и трубопроводные сети. Кроме того, они могут не подходить для материалов, которые очень абразивные или коррозионные, так как это может привести к износу оборудования и увеличению затрат на обслуживание.
4. Ковшовый лифт
Ковшовые лифты - это вертикальные или наклонные конвейеры, которые используют серию ковшей, прикрепленных к цепи или ремню, для транспортировки материалов. Ковши заполняются материалом снизу и затем поднимаются наверх, где материал высыпается. Ковшовые лифты часто используются для вертикальной транспортировки крупногабаритных материалов, включая порошки и гранулы литиево-ионных батарей.
Основным преимуществом ковшовых лифтов является их высокая емкость и способность транспортировать материалы вертикально на большие расстояния с минимальными требованиями к пространству. Они также относительно просты в эксплуатации и могут быть легко интегрированы в существующие производственные линии. Ковшовые лифты особенно эффективны для обработки материалов, которые склонны к осадке или требуют вертикальной транспортировки, так как ковши могут поднимать материал без вызова засоры.
Однако у ковшовых лифтов есть определенные ограничения. Они обычно менее эффективны для горизонтальной транспортировки и могут требовать дополнительного оборудования для горизонтального перемещения. Проектирование и установка ковшовых лифтов могут быть сложными, особенно для крупномасштабных операций, так как они должны быть тщательно выровнены и балансированы, чтобы предотвратить вибрацию и отказ оборудования. Еще один недостаток заключается в высоких затратах на обслуживание из-за движущихся частей, таких как цепи и ковши, которые могут изнашиваться со временем и требовать частого замены. Кроме того, ковшовые лифты могут не подходить для крайне тонких или чувствительных к пыли материалов, так как ковши могут вызывать чрезмерное образование пыли и потенциальные риски для здоровья.
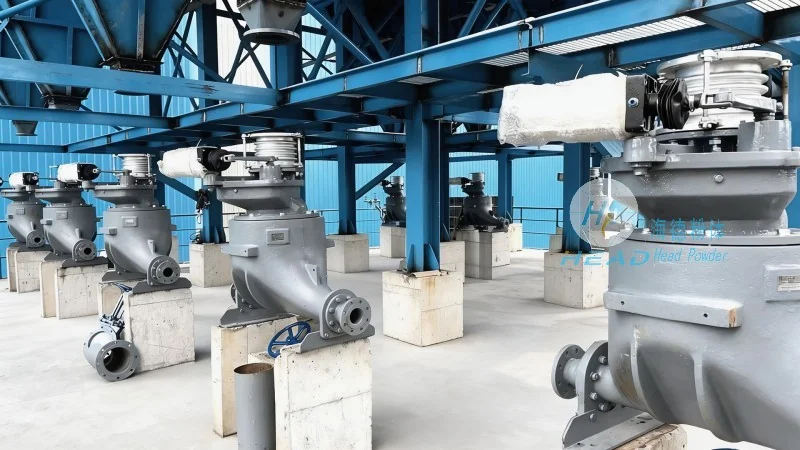
5. Комбинированные системы
Во многих случаях производители могут выбрать комбинацию различных методов обработки материалов для удовлетворения своих конкретных производственных потребностей. Например, шестеренчатый конвейер может использоваться для горизонтальной транспортировки, за которой следует вибрационный конвейер для обработки материала, а затем пневматическая система для вертикальной транспортировки в складское помещение. Этот интегрированный подход позволяет более эффективно управлять потоком материалов и контролировать свойства материала на протяжении всего производственного процесса.
Комбинированные системы предлагают преимущество использования сильных сторон каждого отдельного метода, снижая их слабости. Например, использование шестеренчатого конвейера для первоначальной транспортировки может помочь контролировать пыль, в то время как пневматическая система может обрабатывать окончательную вертикальную транспортировку с минимальным разрушением материала. Однако комбинированные системы более сложны в проектировании и обслуживании, так как требуют координации между различными оборудованиями и системами управления. Они также увеличивают общие капитальные и операционные затраты по сравнению с одним методом.
Заключение: Выбор правильного метода обработки материалов
Выбор подходящего метода обработки материалов литиево-ионных батарей является критическим решением, требующим тщательного рассмотрения различных факторов. Выбор должен основываться на конкретных свойствах материала, масштабе производства, рабочей среде и ограничениях по стоимости. Например, шестеренчатые конвейеры могут подходить для маломасштабных операций с свободно текучими материалами, в то время как пневматические системы лучше подходят для крупномасштабной транспортировки тонких порошков на большие расстояния. Вибрационные конвейеры идеальны для обработки липких или влажных материалов, а ковшовые лифты эффективны для вертикальной транспортировки.