
Сравнение систем пневматической передачи положительного и отрицательного давления для литьевой пыли:
При транспортировке литьевой пыли в литейных цехах выбор между системами пневматической передачи с положительным и отрицательным давлением имеет решающее значение. Эти два метода представляют разные подходы к обработке материала, каждый из которых имеет свои преимущества и ограничения. Понимание различий между ними необходимо для оптимизации производственной эффективности и обеспечения качества литых компонентов. В этой статье дается подробное сравнение систем пневматической передачи с положительным и отрицательным давлением, с акцентом на их применение, принципы работы и характеристики в контексте обработки литьевой пыли.
Введение в системы пневматической передачи для литьевой пыли
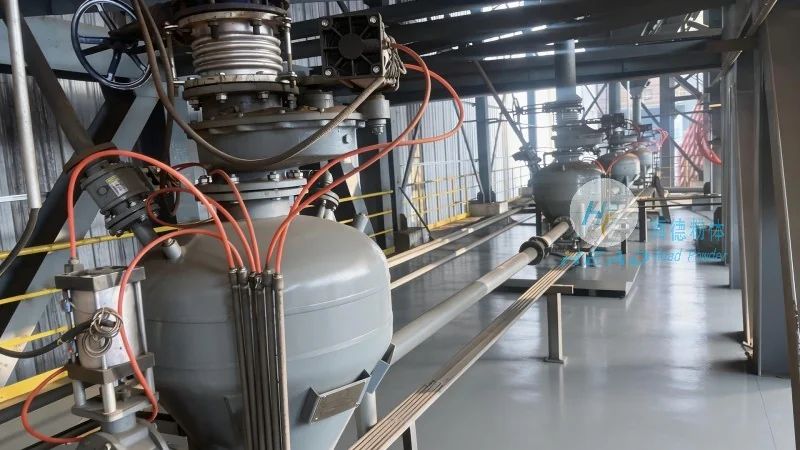
Пневматическая передача — широко используемая техника для транспортировки крупногабаритных материалов, таких как литьевая пыль, которая часто является абразивной и требует специальной обработки, чтобы предотвратить разрушение или износ оборудования. Два основных метода — положительное и отрицательное давление — отличаются прежде всего способом создания потока воздуха, необходимого для перемещения материала. Системы с положительным давлением заставляют воздух проходить через линию передачи, в то время как системы с отрицательным давлением создают вакуум, чтобы засасывать материал в систему. Оба метода являются неотъемлемой частью современных литейных операций, но их подходимость зависит от таких факторов, как свойства материала, расстояние и сложность системы.
Передача с положительным давлением: преимущества и применение
Системы передачи с положительным давлением работают путем вдувания воздуха в линию передачи, создавая давление выше, чем окружающий воздух. Этот метод особенно эффективен для транспортировки абразивных материалов, таких как литьевая пыль, на больших расстояниях или в сложных сетях систем. Основные преимущества систем с положительным давлением включают более высокую скорость передачи, что может снизить риск накопления материала и забросов, а также возможность обрабатывать широкий диапазон размеров частиц и содержания влаги. Кроме того, системы с положительным давлением, как правило, более энергоэффективны для дальнейшей транспортировки, так как они могут поддерживать постоянный поток воздуха без необходимости использования обширных вакуумных устройств.
В контексте литьевой пыли системы с положительным давлением часто выбираются для применения, когда материал необходимо транспортировать из центрального хранилища в несколько формовочных станций или для дальнейшей транспортировки между различными частями литейного цеха. Высокая скорость потока воздуха помогает сохранять материал в состоянии симуляции, минимизируя риск разрушения частиц и обеспечивая стабильное качество в конечных продуктах литания. Однако системы с положительным давлением требуют прочного оборудования, включая блокирующие насосы высокого давления и долговечные трубопроводы, чтобы выдержать абразивную природу литьевой пыли и предотвратить износ со временем.
Передача с отрицательным давлением: преимущества и применение
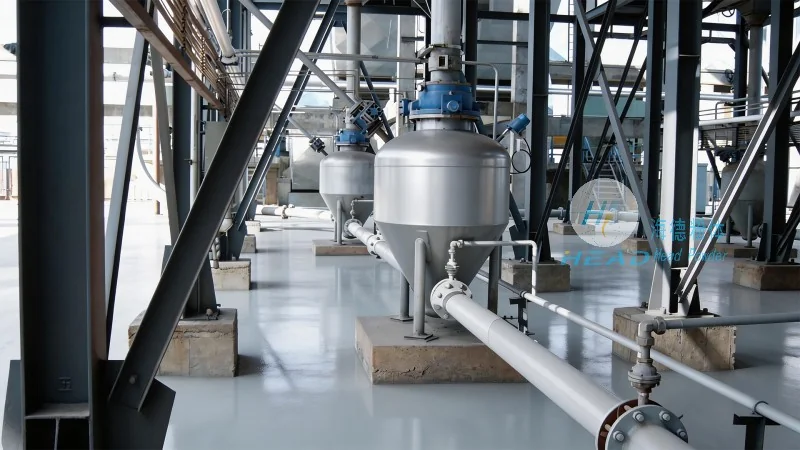
Передача с отрицательным давлением, также известная как вакуумная передача, работает путем создания вакуума в линии передачи, который засасывает материал из источника в систему. Этот метод обычно используется для коротких расстояний или когда материал необходимо транспортировать из низкого места в высокое место. Основные преимущества систем с отрицательным давлением включают ниже начальные затраты, так как они не требуют блокирующих насосов высокого давления, и возможность обрабатывать тонкие или пыльные материалы без чрезмерного выброса пыли. Системы с отрицательным давлением также более тихие и могут быть более подходящими для применений, где важна контроля шума.
Для применения с литьевой пылью системы с отрицательным давлением часто используются для короткой транспортировки, например, для перемещения пыли из бункера в формовочную машину или для операций очистки и рециклинга. Создаваемый вакуум помогает поддерживать чистую среду, предотвращая выделение пыли на рабочее место. Однако системы с отрицательным давлением имеют ограничения, включая нижнюю скорость передачи, что может увеличить риск накопления материала и забросов, особенно с абразивными материалами, такими как литьевая пыль. Кроме того, они могут требовать более частой обслуживания для предотвращения накопления пыли и обеспечения стабильной работы.
Ключевые различия и сравнение характеристик
При сравнении систем передачи с положительным и отрицательным давлением для литьевой пыли несколько факторов выделяются. Системы с положительным давлением обычно предоставляют более высокую способность передачи и подходят для дальнейшей транспортировки, в то время как системы с отрицательным давлением лучше подходят для коротких расстояний и применений, требующих более низкой уровня шума. Что касается энергопотребления, системы с положительным давлением более эффективны для дальнейшей транспортировки, в то время как системы с отрицательным давлением могут быть более экономичными для коротких путиков. Выбор между ними также зависит от конкретных свойств литьевой пыли, таких как размер частиц, содержание влаги и абразивность. Например, высокоабразивная литьевая пыль может требовать прочности систем с положительным давлением для предотвращения износа оборудования, в то время как тонкая пыль с низким содержанием влаги может лучше подходить для систем с отрицательным давлением.
Метрики производительности, такие как скорость передачи, падение давления и скорость потока материала, также различаются между двумя методами. Системы с положительным давлением обычно достигают более высоких скоростей передачи, что может снизить риск забросов и улучшить эффективность системы. Системы с отрицательным давлением, с другой стороны, имеют нижнюю скорость и могут требовать дополнительного оборудования, такого как циклоны или фильтры, для отделения материала от воздушного потока. Выбор системы также должен учитывать общую схему системы, включая количество точек перемещения и сложность сети трубопроводов.
Операционные соображения и обслуживание
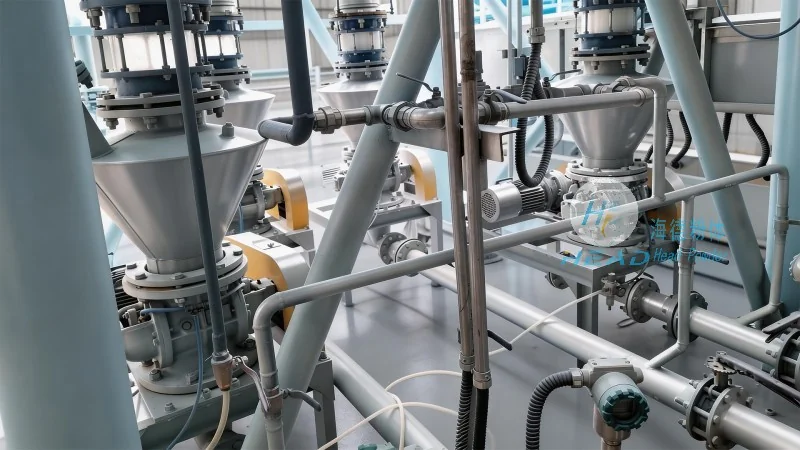
И системы передачи с положительным и отрицательным давлением требуют регулярного обслуживания для обеспечения оптимальной работы и долговечности. Системы с положительным давлением, из-за высокого потока воздуха и обработки абразивных материалов, могут испытывать больший износ компонентов, таких как блокирующие насосы, фильтры и трубопроводы. Регулярная проверка и замена изношенных частей необходимы для предотвращения сбоев системы и поддержания стабильной транспортировки материала. Системы с отрицательным давлением, хотя и обычно тише, могут накапливать пыль в вакуумной линии и требуют более частой очистки фильтров и циклонов, чтобы предотвратить забросы.
Операционные параметры, такие как скорость потока воздуха и давление, должны тщательно контролироваться и регулироваться для соответствия характеристикам материала и требованиям системы. Для литьевой пыли это может включать регулировку скорости блокирующего насоса или уровня вакуума для поддержания стабильного потока материала и предотвращения забросов. Кроме того, система должна быть оснащена безопасными функциями, такими как клапаны сброса давления и системы сбора пыли, чтобы защитить оборудование и рабочих от потенциальных опасностей.
Заключение: Выбор правильной системы передачи
В конечном итоге выбор между системами передачи с положительным и отрицательным давлением для литьевой пыли зависит от конкретных потребностей литейного цеха, включая расстояние транспортировки, свойства материала и операционные ограничения. Системы с положительным давлением предоставляют более высокую эффективность и способность для дальнейшей транспортировки, в то время как системы с отрицательным давлением предоставляют экономичные решения для коротких расстояний и применений, требующих более низкого уровня шума. Понимая преимущества и ограничения каждого метода, литейные цеха могут выбрать наиболее подходящую пневматическую передачу, чтобы оптимизировать процессы производства и обеспечить качество литых продуктов.