Для отраслей, работающих с каолином, эффективная и надежная транспортировка этого тонкого минерала имеет важное значение. Каолин, известный своей высокой чистотой и универсальными применениями в керамике, бумаге и покрытиях, требует специализированного оборудования для обращения с его уникальными свойствами. Пневматические конвейерные системы стали предпочтительным решением, предлагающим такие преимущества, как бездымная работа, гибкость и возможность транспортировки каолина на большие расстояния. В этой статье рассматривается концепция пневматических конвейерных систем для каолина и исследуются основные принципы проектирования, лежащие в основе его функциональности.
Введение в системы пневматической конвейерной транспортировки каолина
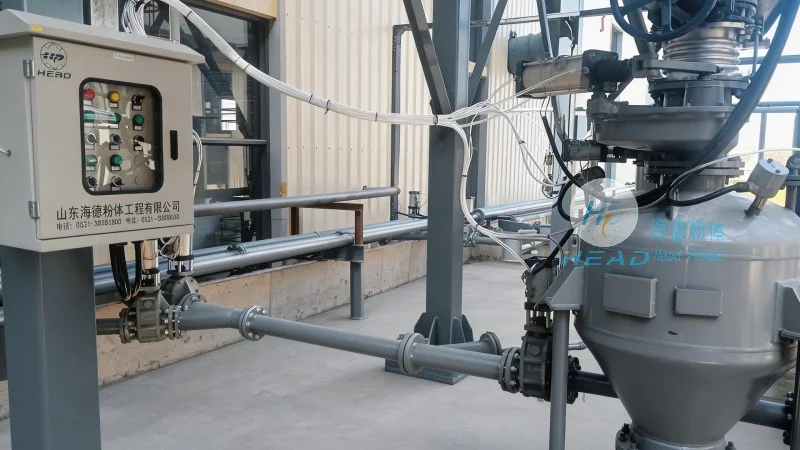
Каолин, вид глины, характеризуется тонким размером частиц и низкой плотностью, что может создавать трудности при обработке материала. Традиционные методы, такие как конвейеры по рельсам или подъемники с ковшами, могут не подходить из-за риска образования пыли и деградации материала. Пневматическое конвейерное оборудование, использующее воздух или газ для транспортировки твердых материалов, предоставляет эффективную альтернативу. Эти системы особенно полезны для каолина, потому что они могут сохранять качество материала, обеспечивая безопасную и эффективную транспортировку. Основные компоненты системы пневматической конвейерной транспортировки каолина обычно включают загрузочный желоб для материала, конвейерную линию, коллектор пыли и выход для сброса. Каждый компонент играет ключевую роль в общей работе, и проектирование этих элементов должно соответствовать специфическим характеристикам каолина.
Ключевые принципы проектирования пневматических конвейерных систем для каолина
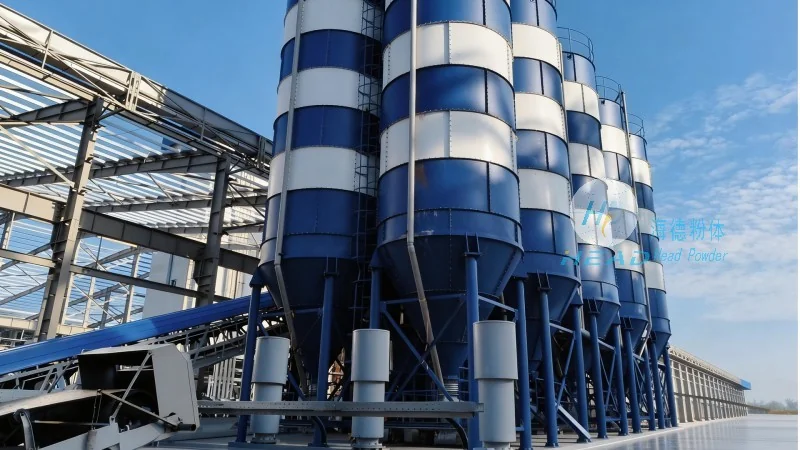
Дизайн пневматического конвейерного оборудования для каолина основан на нескольких ключевых принципах для обеспечения оптимальной работы и долговечности. Первый принцип — выбор подходящей скорости воздуха. Скорость воздуха должна быть достаточно высокой, чтобы поднять и переносить частицы каолина, но достаточно низкой, чтобы предотвратить чрезмерное износ конвейерной линии и минимизировать энергопотребление. Для каолина, имеющего относительно низкую плотность, скорость воздуха на конвейерной линии часто устанавливается в диапазоне от 20 до 30 метров в секунду. Эта скорость обеспечивает, что частицы остаются в состоянии подвешения и эффективно переносятся без оседания или забора в систему. Другим важным дизайнерским принципом является учет распределения размеров частиц. Размеры частиц каолина могут variатиться, и конвейерная система должна быть спроектирована так, чтобы справляться со всем диапазоном размеров частиц без образования препятствий или неэффективности. Это часто требует использования комбинации методов конвейерного транспортировки, таких как транспортировка разреженной и плотной фазы, в зависимости от конкретного применения и характеристик материала.
Компоненты и их функции в системах пневматической транспортировки каолина
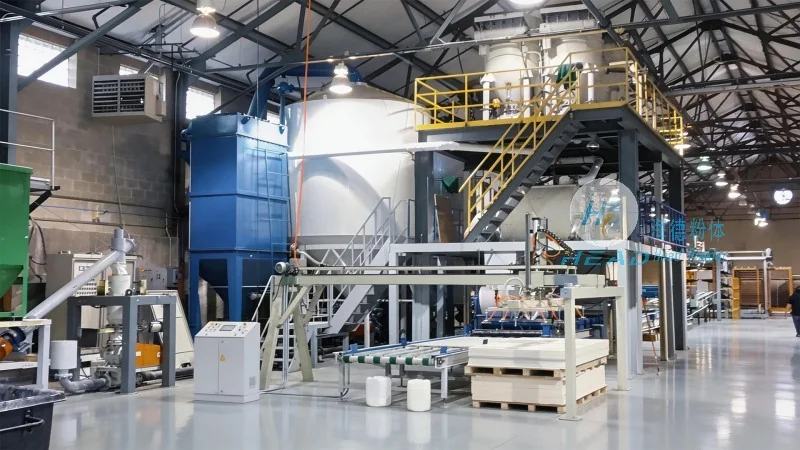
Каждый компонент системы пневматической транспортировки каолина вносит вклад в общую эффективность и работу оборудования. Мешок для подачи материала отвечает за хранение и подачу каолина в конвейерную линию. Обычно он спроектирован с углом мешка, чтобы предотвратить перекрытие материала и обеспечить стабильный поток материала. Мешок также может включать ротационный клапан или звездообразный подающий элемент для контроля скорости потока и предотвращения перегрузки системы. Конвейерная линия, которая может быть сделана из металла или пластика, является главным каналом, через который проходит каолин и воздух. Выбор материала для конвейерной линии зависит от химической совместимости с каолином и необходимости долговечности при высоком давлении воздуха и износе частиц. Линия обычно оснащена изгибами и изогнутыми участками, чтобы направлять поток, и эти компоненты спроектированы для минимизации падения давления и предотвращения накопления частиц. Сборник пыли является важным компонентом, который удаляет мелкие частицы из выхлопного воздуха, обеспечивая соблюдение экологических норм и предотвращая загрязнение рабочего места пылью. Выходное отверстие — это место, где каолин выпускается из системы, обычно в складское отделение или оборудование для обработки. Он спроектирован для предотвращения обратного потока и обеспечения гладкого выпуска материала.
Преимущества использования пневматического конвейерного оборудования для каолина
Использование пневматического конвейерного оборудования для каолина предоставляет несколько преимуществ по сравнению с традиционными методами переработки материалов. Одно из основных преимуществ заключается в устранении пыли и загрязнений, что очень важно для сохранения качества каолина, особенно в отраслях бумажной и керамической промышленности. В отличие от механических конвейеров, пневматические системы работают в закрытой среде, снижая риск воздействия пыли на рабочих и окружающую среду. Еще одним преимуществом является гибкость системы, которая позволяет транспортировать каолин на большие расстояния и через множество точек выгрузки. Эта гибкость особенно полезна в промышленных условиях, где материал необходимо доставить в разные производственные единицы или места хранения. Кроме того, пневматические конвейерные системы могут обрабатывать широкий диапазон размеров частиц и влажности, что делает их подходящими для различных сортов каолина. Эффективность энергопотребления этих систем также является значительным преимуществом, так как они могут работать с меньшим энергопотреблением по сравнению с другими методами, особенно при коротких расстояниях транспортировки. Надежность оборудования является еще одним ключевым преимуществом, так как пневматические системы менее склонны к механическим неисправностям и могут продолжать работать даже если один компонент испытывает небольшие проблемы.
Вопросы проектирования пневматических конвейерных систем для каолина
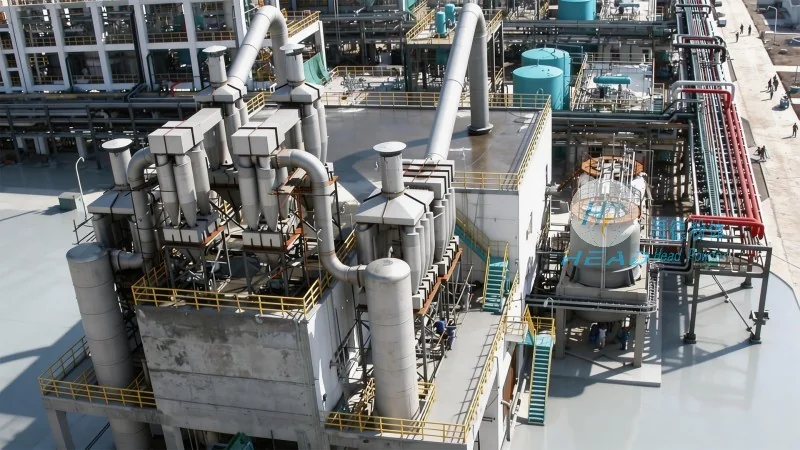
При проектировании пневматической системы переноса каолина необходимо учитывать несколько факторов для обеспечения оптимальной работы и долговечности. Первый фактор — характеристики каолина, включая размер частиц, плотность и влажность. Эти параметры напрямую влияют на скорость воздуха, необходимую для переноса, и на конструкцию компонентов системы. Например, более мелкие частицы каолина могут требовать более высокой скорости воздуха для поддержания смазки, а более крупные частицы могут потребовать другого подхода, чтобы предотвратить засорение. Второй фактор — расстояние переноса и количество поворотов или изменений направления. Чем больше расстояние и чем сложнее путь, тем выше давление снижения и больше энергии будет потрачено системой. Проектировщики должны учитывать эти факторы, чтобы система работала эффективно и в рамках требуемых предельных давлений. Третий фактор — экологические и правила безопасности. Пневматические системы переноса должны соответствовать местным нормам, касающимся выбросов пыли и уровня шума. Это может потребовать установки дополнительного оборудования, такого как фильтр высокой эффективности для частиц (HEPA) или система снижения шума. Четвертый фактор — стоимость оборудования и его обслуживание. Хотя пневматические системы переноса могут иметь более высокие первоначальные затраты по сравнению с традиционными методами, их долгосрочные преимущества, такие как сокращение простоев и ниже затраты на обслуживание, делают их экономически выгодным решением в долгосрочной перспективе.


