
Принципы и применение классификации пневматической транспортировки порошка для шлифовки
HeadPowder, ведущее предприятие в области технологий обработки порошка, специализируется на проектировании, производстве и применении пневматических систем транспортировки порошка для шлифовки. В этой статье представлено полное описание принципов работы и применения пневматической транспортировки порошка для шлифовки, подчеркиваются технические аспекты и практические реализации в промышленных условиях.
Принцип работы пневматической транспортировки порошка для шлифовки
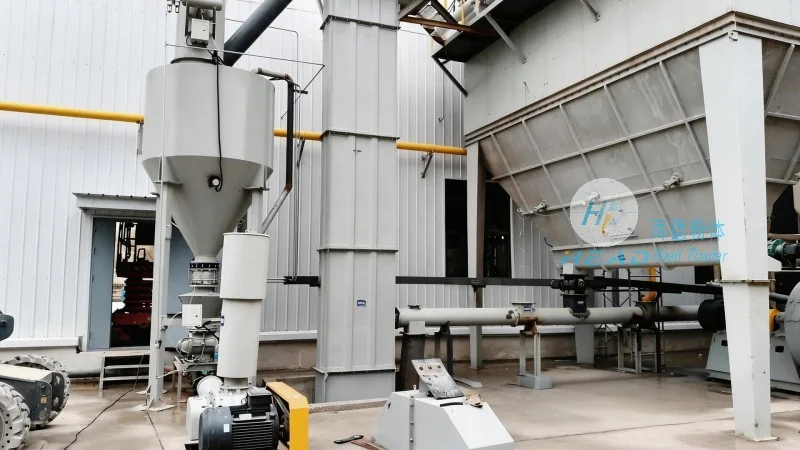
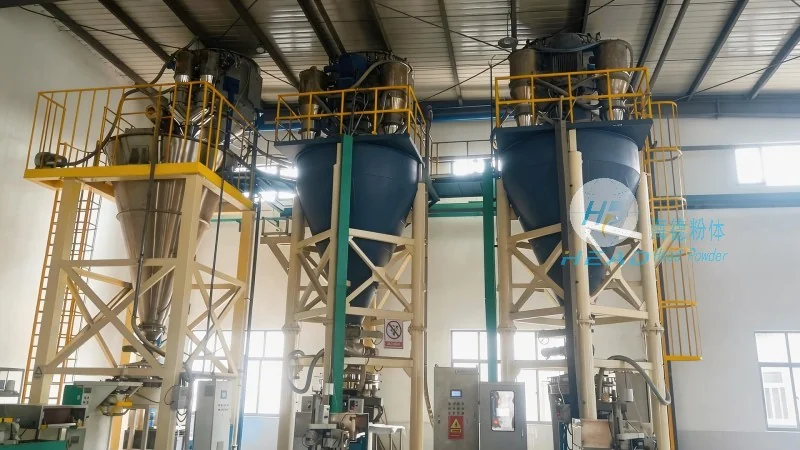
Основная схема пневматической транспортировки порошка для шлифовки заключается в использовании сжатого воздуха для транспортировки сухих порошков, таких как порошок для шлифовки, через трубопроводную систему. Процесс обычно протекает под давлением: воздух поступает в транспортную линию, создавая поток, который поднимает и перемещает частицы порошка. Этот метод основан на принципе флюидизации: поток воздуха создает достаточную скорость, чтобы преодолеть гравитационные силы, действующие на частицы порошка, что позволяет транспортировать их от источника к пункту назначения. Система включает несколько ключевых компонентов: устройство подачи, транспортная линия, разделительный блок и систему управления, каждый из которых играет важную роль в обеспечении эффективной и надежной транспортировки порошка.
Ключевые компоненты и их функции
1. Устройство подачи: Этот компонент отвечает за контролируемую подачу порошка для шлифовки в транспортную линию. Распространенные типы включают ротационные клапаны, звездообразные подающие устройства и винтовые подающие устройства, которые обеспечивают стабильную и равномерную подачу порошка, предотвращая засоры и поддерживая стабильность системы. Устройство подачи спроектировано для учета особенностей порошка для шлифовки, таких как размер частиц, плотность и текучесть.
2. Транспортная линия: Трубопроводная система, часто изготовленная из нержавеющей стали или пластика, служит путем для смеси порошка и воздуха. Диаметр и длина линии являются критически важными факторами, влияющими на эффективность транспортировки и падение давления. Правильный выбор линии обеспечивает, чтобы скорость воздуха оставалась в оптимальном диапазоне для эффективной транспортировки порошка, минимизируя разрушение частиц и износ системы.
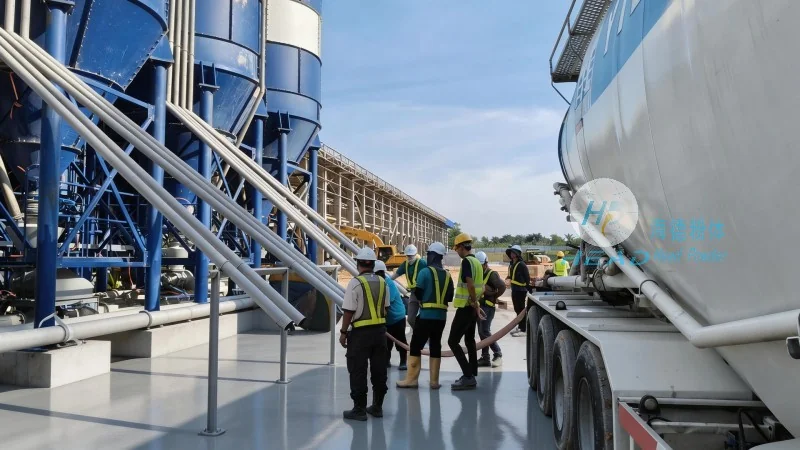
3. Устройство разделения: На приемной стороне устройство разделения отделяет порошок шлифовки от воздушного потока. Это обычно достигается с помощью циклонного разделителя или мешкового фильтра, который захватывает частицы порошка, позволяя воздуху выходить или повторно циркулировать. Эффективность разделения важна для поддержания качества продукта и предотвращения выбросов пыли, обеспечивая соответствие экологическим нормам.
4. Система управления: Система управления отслеживает и регулирует работу системы пневматической передачи. Она включает датчики давления, потока и уровня, а также регулирующие клапаны и актуаторы, которые в реальном времени регулируют поток воздуха и скорость подачи. Эта система гарантирует, что процесс передачи работает в безопасных и эффективных параметрах, минимизируя энергопотребление и максимизируя производительность.
Классификация пневматических систем передачи порошка шлифовки
Системы пневматической передачи порошка шлифовки можно классифицировать по нескольким факторам, включая давление передачи, тип воздушного потока и требования к применению. Основные категории:
1. Передача с положительным давлением: Эта система работает путем направления воздуха в линию передачи, создавая среду с положительным давлением. Она подходит для короткой и средней дистанции транспортировки и часто используется для обработки мелкого порошка, такого как порошок шлифовки. Система с положительным давлением известна высокой способностью к передаче и способностью обрабатывать абразивные материалы без значительного износа оборудования.
2. Передача с отрицательным давлением: В противоположность этому, системы с отрицательным давлением забирают воздух и порошок из линии передачи с помощью вакуумного источника. Этот метод идеален для применений, требующих сбора пыли и контроля окружающей среды, так как предотвращает выброс пыли в окружающую среду. Передача с отрицательным давлением часто используется в отраслях, где важна качественность воздуха, например, в производстве порошка шлифовки для покраски поверхностей.
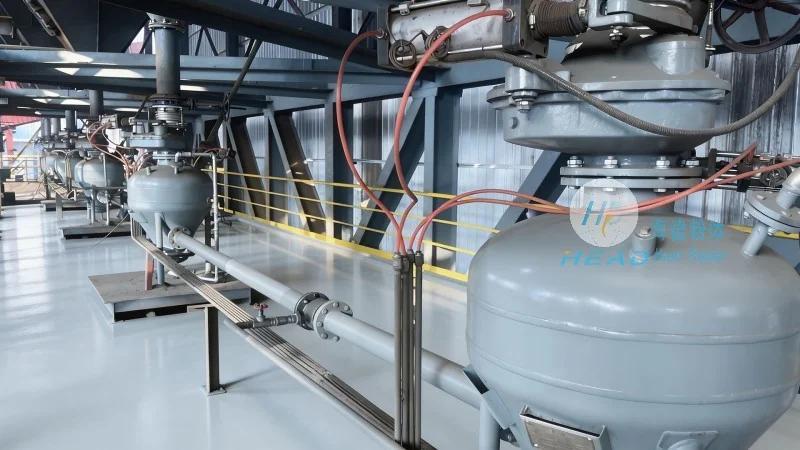
3. Гибридная передача: Некоторые системы комбинируют принципы положительного и отрицательного давления для достижения оптимальных характеристик. Например, гибридная система может использовать положительное давление для начальной передачи и отрицательное давление для окончательной разделки и сбора. Этот подход позволяет гибко работать с различными характеристиками порошка и условиями эксплуатации, делая его подходящим для широкого спектра промышленных применений.
Сценарии применения в промышленных условиях
Применение пневматических систем транспортировки порошка для шлифовки различается в разных отраслях, каждый случай адаптирован под конкретные требования процесса. Некоторые распространенные применения включают:
1. Автомобильная промышленность: В автомобильной индустрии порошок для шлифовки используется для подготовки поверхности и финишной обработки металлических компонентов. Пневматические системы транспортировки используются для перевозки порошка из складских бункеров к шлифовочным машинам, обеспечивая непрерывный и эффективный поставку. Системы предназначены для работы с большими объемами порошка и поддержания постоянного распределения размеров частиц, что критично для получения гладкой и однородной поверхности на деталях автомобилей.
2. Индустрия деревообработки и мебельного производства: В деревообрабатывающей отрасли порошок для шлифовки используется для поверхностной обработки и полировки деревянных продуктов. Пневматические системы транспортировки помогают перевозить порошок из крупногабаритных складов к шлифовочному оборудованию, уменьшая ручную работу и повышая эффективность операций. Системы часто интегрируются с системами сбора пыли для поддержания чистой рабочей среды и соблюдения правил охраны труда и безопасности.
3. Электроника и производство высокой точности: В электронной индустрии тонкий порошок для шлифовки используется для поверхностной обработки электронных компонентов и плат. Пневматические системы транспортировки предпочтительны благодаря способности обрабатывать тонкий порошок без образования aglomerations частиц или повреждения компонентов. Системы оснащены передовыми фильтрационными и сепарационными механизмами, чтобы гарантировать, что доставляемый порошок соответствует строгим стандартам качества, требуемым в производстве высокой точности.
Преимущества и аспекты пневматической транспортировки
Внедрение пневматических систем транспортировки порошка для шлифовки предоставляет несколько преимуществ, включая:
1. Эффективность и скорость: Пневматические системы транспортировки обеспечивают быструю и непрерывную транспортировку порошка для шлифовки, снижая простой времени и увеличивая производственную эффективность. Способность обрабатывать большие объемы порошка в короткое время делает их идеальными для высокодоступных промышленных приложений.
2. Снижение трудозатрат и ручной работы: Автоматизация процесса транспортировки порошка минимизирует необходимость ручного обращения, что не только повышает эффективность операций, но и улучшает безопасность рабочего места, снижая риск воздействия пыли и физического напряжения.
3. Улучшение качества продукта: Контролируемая среда пневматических конвейерных систем помогает сохранять качество порошка для шлифовки, предотвращая загрязнение, поглощение влаги и разрушение частиц. Это особенно важно для тонких порошков, используемых в точных применениях.
4. Соблюдение экологических норм: Современные пневматические конвейерные системы оснащены системами сбора и фильтрации пыли, которые обеспечивают соблюдение экологических регулировок. Эти системы минимизируют выбросы пыли, снижая воздействие на окружающую среду и улучшая качество воздуха на рабочем месте.
Однако при внедрении таких систем также необходимо учитывать ряд факторов. Например, первоначальные инвестиции могут быть выше, чем у традиционных методов конвейерного транспортировки. Кроме того, системе требуется регулярная поддержка для обеспечения оптимальной работы и предотвращения отказов оборудования. Выбор типа системы и компонентов должен основываться на конкретных характеристиках порошка для шлифовки и операционных требованиях отрасли.