
Анализ технологии пневматической передачи обжигаемой золы: сравнение режимов положительного и отрица
Обжигаемая зола, побочный продукт промышленных процессов, таких как сжигание угля, требует эффективных и надежных транспортных систем для обеспечения безопасной и экономичной обработки. Технология пневматической передачи предлагает универсальное решение для перемещения обжигаемой золы, с двумя основными режимами — положительным и отрицательным давлением — каждый из которых имеет свои преимущества и особенности. В этой статье представлен глубокий анализ этих двух режимов, подчеркиваются их операционные принципы, ключевые различия и практическое применение в промышленных условиях.
Понимание систем пневматической передачи
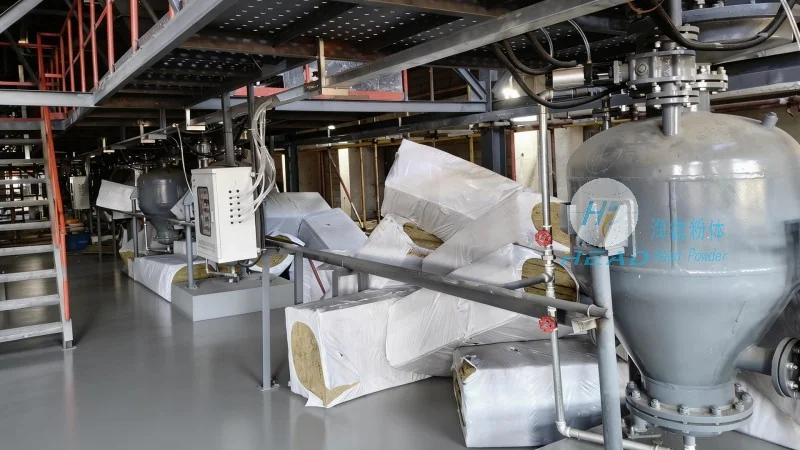
Системы пневматической передачи используют воздух или газ для транспортировки крупногабаритных материалов, таких как обжигаемая зола, через сеть трубопроводов. Основной принцип заключается в создании разницы давлений для перемещения материала от источника к месту назначения. Выбор между режимами положительного и отрицательного давления зависит от таких факторов, как свойства материала, расстояние и сложность системы. Оба режима широко используются для обработки обжигаемой золы, но их подходность различается в зависимости от конкретных операционных требований.
Режим пневматической передачи с положительным давлением
Системы с положительным давлением работают за счет создания давления выше атмосферного давления в точке передачи. Этот поддуваемый воздух затем используется для перемещения материала из бункера или хранилища в трубопровод. Система обычно включает воздуходуву или компрессор, который обеспечивает необходимое давление воздуха, гарантируя постоянный поток материала. Ключевое преимущество положительного давления заключается в способности перемещать материал на большие расстояния и через множество точек перегрузки без значительных потерь давления. Это делает его идеальным для применений, где необходимо транспортировать обжигаемую золу на несколько километров или до нескольких пунктов от одного источника.
Системы с положительным давлением также эффективны для обработки материалов с различными размерами частиц и влажностью. Поддуваемый воздух помогает разрушать агломерации и поддерживать постоянный расход, снижая риск засорения. Кроме того, эти системы могут работать с более высокой скоростью, что повышает эффективность транспортировки материала. Однако они требуют надежного оборудования, способного выдерживать более высокие давления, и должная обслуживаемость критически важна для предотвращения утечек и обеспечения долгосрочной надежности.
Режим пневматической передачи с отрицательным давлением
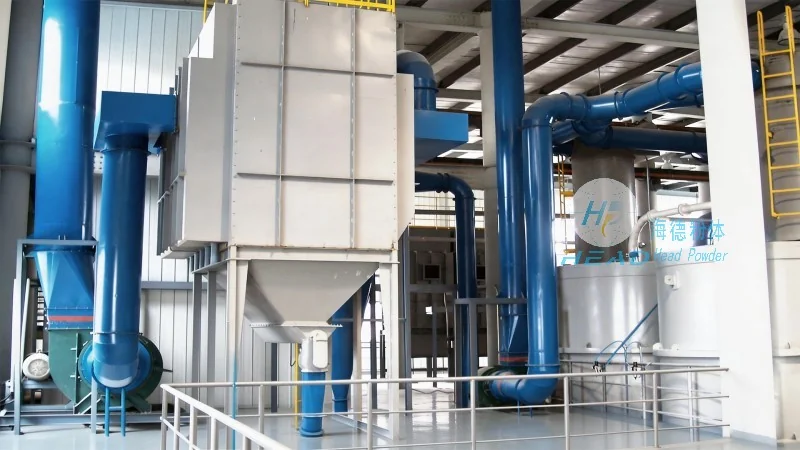
Системы отрицательного давления, также известные как вакуумные или всасывающие системы, работают путем создания частичного вакуума на приемной стороне трубопровода. Этот вакуум засасывает материал из источника в систему. Смесь воздуха и материала затем транспортируется к месту сбора, где материал отделяется от воздуха. Системы отрицательного давления особенно подходят для применений, когда необходимо транспортировать материал из нескольких точек или когда приемное оборудование находится на более низкой высоте, чем источник.
Одним из основных преимуществ отрицательного давления является его способность обрабатывать тонкие или пыльные материалы без выделения чрезмерного количества пыли. Всасывающее действие помогает захватить частицы, которые иначе могли бы попасть в окружающую среду, что делает его предпочтительным выбором для приложений с строгими экологическими требованиями. Системы отрицательного давления также более компактны и менее дороги в установке по сравнению с системами положительного давления, так как они не требуют оборудования высокого давления. Однако они обычно ограничены более короткими расстояниями и ниже скоростью потока материала, поскольку давление вакуума ниже и может привести к более высокому энергопотреблению при длинных работах.
Ключевые различия между режимами положительного и отрицательного давления
При сравнении пневматической транспортизации обжигаемой золы с использованием положительного и отрицательного давления выявляются несколько критических факторов. Системы положительного давления лучше подходят для дальнего транспорта и высоких скоростей потока материала, в то время как системы отрицательного давления отлично справляются с обработкой тонких материалов и более коротких расстояний. Выбор также зависит от планировки объекта и количества точек перегрузки. Например, предприятие с несколькими точками сбора золы может получить выгоду от системы отрицательного давления для сбора материала из каждой точки и транспортировки его в центральный обработочный объект.
Ещё один важный фактор - энергопотребление и операционные расходы. Системы положительного давления, как правило, потребляют больше энергии из-за необходимости более высокого давления воздуха, в то время как системы отрицательного давления могут иметь нижние энергетические затраты, но более высокие расходы на обслуживание из-за вакуумных компонентов. Выбор также включает оценку первоначальных инвестиций и долгосрочных операционных расходов, поскольку оба системы имеют разные требования к капиталу и обслуживанию.
Сценарии применения и практические соображения
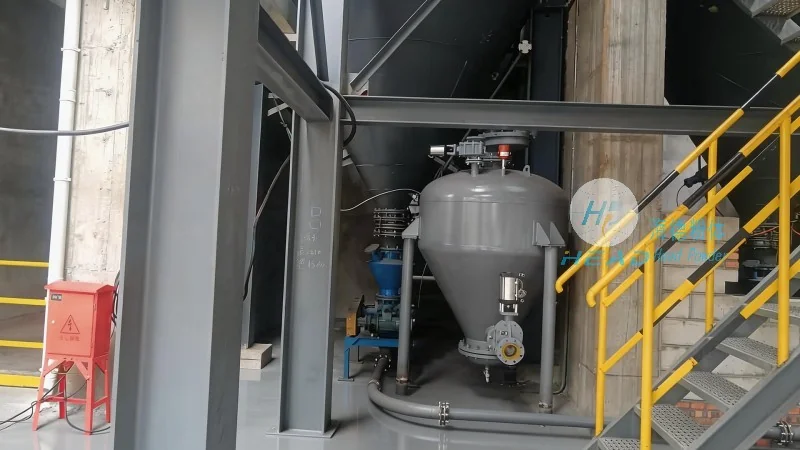
В промышленных приложениях выбор между режимами положительного и отрицательного давления часто определяется конкретными требованиями к обработке. Например, в электростанциях, где при сжигании угля образуется известняковый пепел, системы с положительным давлением обычно используются для транспортировки пепла из котла в складское помещение или место удаления на большие расстояния. Высокие скорости потока материала и длинные расстояния транспортировки делают положительное давление предпочтительным вариантом.
Наоборот, в меньшем масштабе, таких как заводы по производству цемента или обработке минералов, более подходящими могут быть системы с отрицательным давлением. Эти объекты часто обрабатывают меньшие количества известнякового пепла и требуют большей гибкости в сборе материала из нескольких точек. Низкая стоимость и простота установки систем с отрицательным давлением делают их подходящим выбором для таких сценариев.
Экологические факторы также играют значительную роль в выборе режимов пневматической транспортировки. Системы с отрицательным давлением предпочтительны в условиях, где контроль пыли критичен, так как они минимизируют выбросы во время транспортировки материала. Системы с положительным давлением, хотя и эффективны для перемещения больших объемов, могут требовать дополнительных мер по контролю за пылью для соблюдения экологических норм.
Заключение
Пневматическая транспортировка предоставляет эффективные решения для транспортировки известнякового пепла, при этом режимы положительного и отрицательного давления служат различным целям. Системы с положительным давлением идеальны для дальнейшей транспортировки больших объемов, в то время как системы с отрицательным давлением отлично справляются с обработкой мелких материалов и короткими расстояниями с лучшим контролем пыли. Выбор между ними зависит от таких факторов, как расстояние, свойства материала, планировка объекта и экологические нормы. Понимая операционные принципы и основные различия каждого режима, промышленные операторы могут выбрать наиболее подходящую систему пневматической транспортировки, чтобы обеспечить безопасную, надежную и экономичную обработку известнякового пепла.